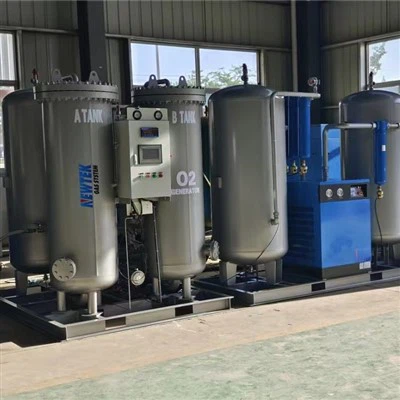
Áfylling súrefniskúta er ekki bara spurning um að framleiða súrefni og flytja það í háþrýstihylki. Fyrir iðnaðargasbirgjar, læknisfræðilegar súrefnisstöðvar, áfyllingarstöðvar fyrir strokka og dreifðar súrefnisframleiðslustöðvar,súrefnishreinleikamarkmið verður að passa við fyrirhugaða notkun hylkja, framleiðslutækni, áfyllingarþrýsting, flæðihraða og viðeigandi gæðakröfur.
A PSA súrefnisverksmiðjagetur framleitt súrefnisauðgað gas beint úr andrúmslofti og hægt er að stilla rekstrarbreytur þess í kringum skilgreint hreinleika- og getusvið. Hins vegar hefur aukin súrefnismyndun venjulega áhrif á framleiðslugetu og sérstaka orkunotkun. Kerfi sem er hannað til að hámarka hreinleika getur því hegðað sér mjög öðruvísi en kerfi sem er fínstillt fyrir fyllingu í háum rúmmáli.
Þetta samband verður sérstaklega mikilvægt þegar búist er við að sama súrefnisframleiðslukerfið þjóni mismunandi forskriftum fyrir hylki. Læknisfræðileg súrefnisbirgir gæti þurft stjórnað súrefnisframleiðslusvið, en iðnaðarviðskiptavinur getur forgangsraðað framleiðslumagni og rekstrarkostnaði. Rannsóknarstofa, skurðaðgerð, skólpverksmiðja, fiskeldisstöð eða efnaferli geta haft allt aðrar kröfur um súrefnisgæði.
Rétta aðferðin er því ekki að spyrja,"Hvernig er hægt að auka hreinleika súrefnis?"heldur frekar:
Hvaða súrefnishreinleika er krafist, við hvaða flæðishraða og þrýsting, fyrir hvaða hylkjanotkun og hvernig ætti aðskilnaðarkerfið að vera stillt til að viðhalda þeirri forskrift stöðugt?

Súrefnishreinleiki og fylling á strokka: hvers vegna forskriftin skiptir máli
Súrefnishreinleiki vísar til rúmmálsframleiðslu súrefnis í framleiddu gasi. Til dæmis, súrefnisstraumur sem inniheldur 93% O₂ hefur um það bil 93% súrefni miðað við rúmmál, þar sem jafnvægið samanstendur fyrst og fremst af köfnunarefni og argon.
Við fyllingu á strokka skal huga að hreinleika ásamt:
Súrefnismyndun
Vöruflæðishraði
Vöruþrýstingur
Rakainnihald
Olíu- og kolvetnismengun
Agnamengun
Hreinlæti í strokka
Afgangsgas í strokknum
Fyllingarhitastig
Nauðsynlegur lokaþrýstingur í strokknum
Gildandi staðbundnir eða alþjóðlegir staðlar
Þessar breytur eru samtengdar.
Verksmiðja getur fræðilega framleitt súrefni með háu hreinleika, en ef framleiðsluhraðinn lækkar verulega á því hreinleikastigi, gæti kerfið ekki verið viðskiptalega hentugur til að fylla strokka.
Til dæmis getur áfyllingarstöð fyrir strokka þurft að fylla mikinn fjölda strokka á hverjum degi. Ef PSA kerfið er rekið á óþarflega háum hreinleikamarkmiði getur rekstraraðilinn fórnað umtalsverðu súrefnisframleiðsla án þess að fá marktækan ávinning fyrir raunverulega notkun.
Þetta er ástæðan fyrir því að súrefnisframleiðslukerfi ætti að vera hönnuð í kringum askilgreindur hreinleika-getu rekstrarpunkturfrekar en einangruð hreinleikatala.
Mismunandi súrefnisforrit krefjast mismunandi hreinleikaaðferða
Það er ekkert alhliða súrefnishreinleikagildi sem hentar fyrir hverja strokkafyllingu.
Nauðsynleg forskrift fer eftir ferlinu eftir aftan.
Dæmigert forritaflokkar
| Umsókn | Dæmigert súrefnisgæði | Aðalverkfræðiforgangur |
|---|---|---|
| Læknisfræðileg súrefni | Skipulögð forskrift fyrir læknisfræðilega einkunn | Hreinleiki samkvæmni og gæðaeftirlit |
| Iðnaðarbrennsla | Umsókn háð | Súrefnisflæði og rekstrarkostnaður |
| Málmskurður | Umsókn háð | Stöðug súrefnismyndun og þrýstingur |
| Skolphreinsun | Oft súrefnisauðgað loft eða háhreint súrefni | Skilvirkni fjöldaflutninga |
| Fiskeldi | Umsókn háð | Skilvirkni uppleysts súrefnisflutnings |
| Ósonmyndun | Oft háhreint súrefni valið | Stöðug fóðurgas gæði |
| Efnavinnsla | Sértækt ferli | Hreinleika og mengunareftirlit |
| Notkun rannsóknarstofu | Sértækt forrit | Gasgæði og greiningarsamkvæmni |
| Neyðarsúrefnisgjöf | Gildandi læknisfræðileg forskrift | Áreiðanleiki og rekjanleiki |
Ekki ætti að meðhöndla þessa flokka sem skiptanlega.
Að því er varðar læknisfræðilegar umsóknir ákvarða viðeigandi lyfjaskrá, landsreglugerð, innkaupaforskrift og aðstöðukröfur ásættanlega súrefnismyndun. WHO skjöl, til dæmis, auðkenna PSA framleitt læknisfræðilegt súrefni sem93% ± 3% O₂, en súrefni framleitt með vökva lofti hefur aðra forskrift.
The United States Pharmacopeia skilgreinir einnig súrefni sem innihalda ekki minna en 99,0% súrefni miðað við rúmmál fyrir súrefnisrit.
Þess vegna ætti strokkafyllingarverkefni aldrei að velja súrefnishreinleikamarkmið eingöngu vegna þess að tiltekið hlutfall er almennt auglýst af búnaðarbirgjum.
Markmiðið verður að vera dregið afraunveruleg vöruforskrift og regluverk sem gildir um lokanotkun hylksins.

Hvernig PSA súrefnisframleiðsla ákvarðar hreinleika
PSA súrefnismyndunarkerfi skilur súrefni frá þjöppuðu andrúmslofti með því að nota sértækt aðsogsefni, venjulega sameindasigti.
Andrúmsloftið inniheldur um það bil:
78% köfnunarefni
21% súrefni
Um það bil 1% argon og aðrar lofttegundir
Við PSA-aðgerð fer þjappað loft inn í aðsogsílát sem inniheldur sameindasigti. Köfnunarefni er helst aðsogað en súrefni og argon fara í gegnum sem afurðargasið.
Ferlið felur almennt í sér:
Loftþjöppun
Loftkæling
Þéttivatn aðskilnaður
Loftsíun
Loftþurrkun
PSA aðsog
Nitursog
Súrefnisbuff
Vöktun súrefnisgæða
Súrefnisþjöppun
Cylinder fylling
WHO lýsir PSA súrefnisverksmiðjum sem kerfum sem innihalda íhluti eins og loftþjöppu, þurrkara, síur, tvöföld aðskilnaðarhólf, geymi og stjórnkerfi. Síðan er hægt að þjappa súrefni í gegnum örvunarþjöppu og flytja það yfir á hólkfyllingarramp.
Lykilverkfræðiatriðið er þaðsúrefnishreinleiki ræðst af samspili ásogsvirkni og rekstrarskilyrða.
Það er ekki stjórnað af einum þætti einum.
Helstu breytur sem hafa áhrif á hreinleika súrefnis
Þegar rekstraraðili þarf að stilla hreinleika súrefnis ætti að meta nokkrar ferlibreytur samtímis.
Aðsogsþrýstingur
Aukinn aðsogsþrýstingur eykur almennt magn köfnunarefnis sem sameindasigtið getur aðsogað.
Innan hönnuðs rekstrarsviðs getur hærri skilvirkur aðsogsþrýstingur bætt aðskilnaðarafköst.
Hins vegar ætti ekki að auka þrýsting í blindni.
Of mikill þrýstingur getur:
Auka orkunotkun þjöppu
Auka vélrænt álag
Auka hitamyndun
Draga úr heildar skilvirkni kerfisins
Búðu til óhagstæð hringrásarskilyrði
Þrýstingurinn verður því að vera innan tilgreinds rekstrarglugga sameindasigtiframleiðandans.
Afsogsþrýstingur
Eftir aðsog verður sameindasigtið að endurnýjast með því að draga úr þrýstingi og losa frásogað köfnunarefni.
Ef endurnýjun er ófullnægjandi safnast köfnunarefnishleðsla í aðsogsefnið.
Þetta getur smám saman dregið úr súrefnismyndun.
Árangursrík endurnýjun krefst viðeigandi:
Þrýstiminnkun
Jöfnunarstefna
Hreinsunarflæði
Endurnýjunartími
Tímasetning ventla
Þess vegna, þegar súrefnishreinleiki minnkar, er rétt svar ekki endilega að auka aðsogsþrýsting. Einnig verður að athuga endurnýjunarhlið PSA hringrásarinnar.
PSA hringrásartími
Tímasetning hringrásar er ein mikilvægasta breytan í stjórnun súrefnishreinleika.
Einfölduð PSA hringrás inniheldur:
Aðsog
Þrýstingsjöfnun
Þrýstingur
Endurnýjun
Endurþrýstingur
Ef aðsogstíminn er of langur getur sameindasigtið nálgast mettun með köfnunarefni.
Þetta getur leyft meira köfnunarefni að fara inn í vörustrauminn, sem dregur úr súrefnismyndun.
Ef aðsogstíminn er of stuttur gæti aðsogsefnið ekki verið notað á skilvirkan hátt og kerfið gæti tapað framleiðslugetu.
Þar af leiðandi táknar hringrásartími málamiðlun milli:
hreinleiki + rúmtak + aðsogsnýting + orkunotkun.

Súrefnishreinleiki vs súrefnisframleiðslugeta
Eitt mikilvægasta hugtakið fyrir fyllingu strokka er sambandið milli hreinleika súrefnis og framleiðslugetu.
Í mörgum PSA kerfum þýðir að vinna við hærra hreinleikamarkmið að samþykkja lægra vöruflæðishraða.
Einfaldað verkfræðilegt samband er hægt að tjá huglægt sem:
Meiri hreinleiki → sterkari aðskilnaðarþörf → lægra hagnýtt vöruflæði
á meðan:
Hærra flæði → meiri hættu á gegnumbroti köfnunarefnis → minni hreinleiki sem hægt er að ná
Nákvæmt samband fer eftir:
Sameindasigti gerð
Mál aðsogsíláts
Matar-loftþrýstingur
Hitastig fóðurlofts
Fóður-loft raki
Stillingar hringrásar
Viðbragð ventils
Hreinsunarhlutfall
Markmið fyrir endurheimt súrefnis
Vöruþrýstingur
Því ætti birgir ekki að tilgreina PSA verksmiðju sem notar eingöngu:
99% súrefni
eða:
93% súrefni
Forskriftin ætti að innihalda samsvarandi framleiðsluhraða.
Til dæmis:
| Hönnunarpunktur | Hreinleiki súrefnis | Vöruflæði | Dæmigert verkfræðimarkmið |
| A-liður | 90–93% | Hátt | Hámarka framleiðslu skilvirkni |
| B-liður | 93–95% | Meðalhár | Jafnvægi í rekstri |
| Punktur C | 95–97% | Miðlungs | Æðri kynslóð |
| D-liður | 97–99%+ | Neðri | Háhreinleikaforrit |
Þessi gildi eru lýsandi frekar en alhliða búnaðarmat. Raunveruleg frammistaða verður að vera staðfest með tiltekinni PSA hönnun.
Fyrir strokka fyllingu, thehreinleika-flæði samsetninger miklu þýðingarmeiri en hreinleiki einn.
Hvernig á að stilla hreinleika án þess að raska kerfinu
Rétt aðlögun hreinleika ætti að fara fram smám saman.
Skref 1: Komdu á nauðsynlegri forskrift strokka
Áður en stillingum vélarinnar er breytt skaltu ákvarða:
Lokanotkunarforrit
Nauðsynleg súrefnismyndun
Gildandi staðall
Vinnuþrýstingur í strokka
Vatnsgeta strokka
Fjöldi strokka í hverri lotu
Daglegt áfyllingarmagn
Nauðsynlegur áfyllingartími
Áskilinn geymsluþrýstingur
Þetta setur raunverulegt rekstrarmarkmið.
Skref 2: Staðfestu súrefnisgreiningartækið
Hreinleikaaðlögun ætti aldrei að byggja eingöngu á forsendum.
Súrefnisgreiningartækið ætti að vera:
Rétt uppsett
Rétt kvörðuð
Hentar fyrir nauðsynlega kynslóðabilið
Staðsett á viðeigandi sýnatökustað
Varið gegn miklum raka
Kannað með viðeigandi viðmiðunargasi þar sem þess er krafist
Gallaður greiningartæki getur skapað rangt hreinleikavandamál.
Til dæmis, ef greiningartækið les 90% á meðan raunverulegt gas er 93%, getur rekstraraðili breytt PSA hringrásinni að óþörfu og dregið úr framleiðslu skilvirkni.
Skref 3: Athugaðu fóður-loftskilyrði
Áður en PSA breytum er breytt skal skoða þrýstiloftshliðina.
Mikilvægar breytur innihalda:
Matar-loftþrýstingur
Hitastig fóðurlofts
Hlutfallslegur raki
Olíuflutningur
Fljótandi vatn
Síumismunaþrýstingur
Afköst þurrkara
Þjöppuástand
Afköst sameinda sigti eru viðkvæm fyrir mengun.
Vatn og olía eru sérstaklega mikilvæg vegna þess að þau geta tekið aðsogsstaði eða skemmt aðsogsefnið með tímanum.
Hrýrnun á hreinleika af völdum mengaðs sameindasigti er ekki hægt að leiðrétta á áreiðanlegan hátt með aðlögun stýribreytu eingöngu.
Aðlögun hreinleika með PSA Cycle Optimization
Ef staðfest er að gæði fóðurlofts og tækjabúnaður séu eðlileg er næsta stig hagræðing á PSA hringrásinni.
Stilla aðsogstíma
Að draga úr aðsogstíma getur komið í veg fyrir of mikla köfnunarefnishleðslu.
Þetta gæti bætt súrefnismyndun.
Hins vegar getur það einnig dregið úr magni súrefnis sem framleitt er í hverri lotu.
Rétt gildi verður því að vera komið á með tilraunum eða með staðfestri stjórnunarrökfræði búnaðarframleiðandans.
Fínstilltu endurnýjun
Endurnýjunarskilvirkni hefur bein áhrif á næstu aðsogslotu.
Færibreytur geta verið:
Endurnýjunartími
Tómarúmsstig, ef lofttæmisaðstoð PSA er notuð
Hreinsunarhlutfall
Tímasetning jöfnunar
Opnun útblástursventils
Endurþrýstingshraða
Léleg endurnýjun getur valdið köfnunarefnissöfnun og smám saman dregið úr hreinleika súrefnis.
Fínstilltu hreinsunargas
Lítið magn af súrefnisafurð má nota til að hreinsa sameindasigtið meðan á endurnýjun stendur.
Aukið hreinsunarflæði getur bætt endurnýjun og því bætt hreinleika.
En hreinsunargas er vörugas sem er ekki afhent í strokkinn.
Þetta framkallar mikilvæg málamiðlun:
Meiri hreinsun → hugsanlega meiri hreinleiki en minni súrefnisendurheimtur.
Fyrir áfyllingarverksmiðju fyrir stórar strokka getur óhófleg hreinsun haft veruleg áhrif á rekstrarkostnað.
Súrefnisbuffartankar og hreinleikastöðugleiki
Stuðpúðatankur er ekki einfaldlega súrefnisgeymsla.
Í PSA kerfi getur það einnig stuðlað að stöðugum niðurstreymisrekstri.
PSA ferlið er hringlaga, á meðan fylling á strokka gæti þurft tiltölulega stöðugt flæði.
Stuðpúðatankurinn hjálpar til við að aftengja:
hringlaga PSA framleiðsla
frá
samfelld eða hálfsamfelld áfyllingarþörf fyrir strokka.
Rétt stór súrefnisbuffi getur:
Dragðu úr þrýstingssveiflum
Stöðugt vöruflæði
Veita skammtímajafnvægi eftirspurnar
Draga úr tíðum PSA rekstrarbreytingum
Stuðningur við stöðugan lestur greiningartækis
Hins vegar ætti ekki að líta á biðminni sem aðferð til að leiðrétta lélegan súrefnishreinleika.
Ef PSA úttakið er stöðugt undir forskriftinni bætir það ekki gæði þess að geyma meira af sama gasi.
Andstreymis aðskilnaðarferlið verður samt að framleiða samhæft súrefni.
Hvers vegna fyllingarþrýstingur á strokka er aðskilið mál frá súrefnishreinleika
Súrefnishreinleiki og strokkafyllingarþrýstingur er oft ruglað saman.
Þetta eru mismunandi breytur.
Hreinleikilýsir gassamsetningu.
Þrýstingurlýsir magni gass sem geymt er í hylkinu.
PSA verksmiðja getur framleitt súrefni við tiltölulega lágan þrýsting, en strokkurinn gæti þurft mun hærri áfyllingarþrýsting. Þess vegna er almennt sett sérstök háþrýstisúrefnisörvunarþjöppu á milli súrefnisframleiðslukerfisins og áfyllingargreinarinnar.
Læknisfræðileg súrefnisleiðsögn WHO lýsir áfyllingarstöðinni þannig að hún samanstendur af örvunarþjöppu og áfyllingarrampi og bendir á að afkastagetu örvunarþjöppunnar ætti að passa við framleiðslu verksmiðjunnar og væntanlegum fjölda og stærð kúta.
Fyrir læknisfræðileg súrefniskerfi tilgreinir WHO einnig olíulausa örvunarþjöppu fyrir strokkafyllingar.
Ferlið má því tákna sem:
Umhverfisloft → Loftmeðferð → PSA aðskilnaður → Súrefnisbuffi → Súrefnisgreiningartæki → örvunarþjöppu → áfyllingargrein → strokka
Hver áfangi hefur mismunandi verkfræðilega ábyrgð.
Mismunandi strokkastærðir breyta áfyllingarstefnunni
Stærð strokka hefur áhrif á nauðsynlegt fyllingarflæði og áfyllingartíma.
Til dæmis getur strokka áfyllingarstöð séð um:
Litlir færanlegir strokkar
Miðlungs lækningahylki
Stórir iðnaðarhólkar
Stórir búnthólkar
Heildargasmagn sem krafist er í hverri áfyllingarlotu fer eftir:
Vatnsgeta strokka × áfyllingarþrýstingur
með viðeigandi tillit til hitastigs og gashegðunar.
Einfaldað samband er:
Áskilið gasrúmmál ∝ innra rúmmál hylkis × þrýstingshækkun
Þetta þýðir að verksmiðja sem fyllir 100 litla strokka er ekki endilega jafngilt því að verksmiðja fyllir 20 stóra strokka.
Áfyllingarkerfið ætti því að hanna út frá:
Fjöldi strokka
Rúmmál strokka
Byrjunarþrýstingur
Lokaþrýstingur
Nauðsynlegur áfyllingartími
Booster þjöppu getu
PSA súrefnisframleiðsluhraði
Hvernig á að meðhöndla mismunandi hreinleikakröfur á einum framleiðslustað
Sum aðstaða þarf að útvega súrefni á marga markaði.
Til dæmis:
Læknishylki
Iðnaðarhólkar
Vinna súrefni
Súrefni fyrir ósonmyndun
Í þessum aðstæðum er einfaldlega ekki nóg að breyta stilligildi greiningartækisins.
Íhuga ætti framleiðsluarkitektúrinn.
Stilling A: Ein hreinleikaforskrift
Öll verksmiðjan framleiðir eitt viðurkennt súrefnisgæði.
Þetta er einfaldasta uppsetningin.
Kostir eru meðal annars:
Einföld stjórn
Einföld gæðastjórnun
Minni hætta á krossmengun
Auðveldari rekjanleiki strokka
Stillingar B: Margar framleiðsluhamir
PSA kerfið starfar samkvæmt mismunandi viðurkenndum rekstraruppskriftum.
Til dæmis:
Hamur 1 - Hár afkastagetu aðgerð
Bjartsýni fyrir hámarks súrefnisframleiðslu innan viðurkenndra hreinleikaforskrifta.
Stilling 2 - Hærri aðgerð
Bjartsýni fyrir meiri súrefnismyndun við minna vöruflæði.
Þessi nálgun krefst nákvæmrar sannprófunar vegna þess að breytingar á hringrásarbreytum geta haft áhrif á bæði hreinleika og endurheimt.
Stillingar C: Aðskildar súrefnismyndunarlestir
Fyrir aðstöðu með verulega mismunandi kröfur geta aðskildar PSA lestir verið hagnýtari.
Til dæmis:
| Framleiðslulest | Aðalumsókn | Forgangur |
| Lest A | Læknishylki | Gæðasamkvæmni |
| Lest B | Iðnaðarhólkar | Framleiðsluhagfræði |
| Lest C | Háhreint ferli gas | Súrefnismyndun |
Þetta eykur fjármagnsútgjöld en getur einfaldað ferlieftirlit og gæðatryggingu.
Vöktun súrefnishreinleika meðan á fyllingu strokka stendur
Fylgjast skal með hreinleika á mörgum stöðum þar sem raunhæft er.
Dæmigerð vöktunararkitektúr getur falið í sér:
Bendi 1 - PSA innstungu
Staðfestir súrefnisgæði strax eftir aðskilnað.
Punktur 2 - Úttak stuðpúðatanks
Staðfestir gasið sem kemur í þjöppunarkerfið.
Punktur 3 - Háþrýstifyllingarlína
Athugar hvort þjöppunar- og dreifingarbúnaður komi með mengun eða gæðafrávik.
Punktur 4 - Sýnataka úr strokka eða lotu
Veitir endanlega gæðasannprófun í samræmi við gildandi gæðakerfi.
Þessi lagskiptu nálgun hjálpar til við að bera kennsl á hvar frávik á sér stað.
Til dæmis:
| PSA Outlet | Fyllingarlína | Möguleg túlkun |
| Eðlilegt | Eðlilegt | Kerfi virkar rétt |
| Lágt | Lágt | PSA aðskilnaðarmál |
| Eðlilegt | Lágt | Niðurstreymismengun eða blöndun |
| Eðlilegt | Óstöðugt | Vandamál með buffer/fyllingarkerfi |
| Hátt | Lægra eftir þjöppun | Rannsakaðu downstream kerfi |
Greiningartækið ætti því að teljast hluti af ferlistýringarkerfinu frekar en einfaldlega skjátæki.
Hvað veldur því að súrefnishreinleiki fellur óvænt?
Skyndileg eða hægfara minnkun á hreinleika getur stafað af nokkrum svæðum.
Feed-Loft vandamál
Hugsanlegar orsakir eru ma:
Of mikill raki
Þjöppuolíuflutningur
Ófullnægjandi síun
Bilun í þurrkara
Hár inntakshiti
Minni fóðurþrýstingur
PSA vandamál
Hugsanlegar orsakir eru ma:
Sameindasigti öldrun
Aðsogsmengun
Röng tímasetning hringrásar
Lokaleki
Ójöfn frammistaða skipa
Léleg endurnýjun
Of mikið vöruflæði
Tækjavandamál
Hugsanlegar orsakir eru ma:
Rek greiningartækis
Skynjari öldrun
Röng kvörðun
Leka úr sýnislínu
Þétting í sýnalínu
Downstream vandamál
Hugsanlegar orsakir eru ma:
Röng ventilstilling
Gasblöndun
Bakflæði
Slökkviliðsmengun
Fjölbreytileg leki
Óviðeigandi hreinsunaraðferðir
Kerfisbundið bilanaleitarferli ætti alltaf að bera kennsl á staðsetningu vandamálsins áður en PSA breytum er breytt.
Hvers vegna auka súrefnishreinleiki getur aukið rekstrarkostnað
Meiri súrefnismyndun krefst venjulega sértækari aðskilnaðar.
Þetta getur aukist:
Orkunotkun þjöppu á hverja súrefniseiningu
Hreinsunargasnotkun
Hleðsla sameinda sigti
Kröfur um hagræðingu hringrásar
Súrefnistap
Kröfur um getu búnaðar
Af þessum sökum er mesti hreinleiki sem hægt er að ná ekki sjálfkrafa hagkvæmasti rekstrarstaðurinn.
Fyrir strokkafyllingarfyrirtæki er gagnlegri mælikvarði:
Kostnaður á hvern fylltan strokk samkvæmt nauðsynlegum súrefnislýsingu
frekar en:
Hámarks súrefnishreinleiki fáanlegur frá álverinu.
Til dæmis, ef forrit samþykkir minni súrefnismyndun en rekstraraðilinn keyrir PSA kerfið að óþörfu á hærri hreinleika, gæti aðstaðan neytt meira rafmagns á meðan hún fyllir færri kúta á dag.
Rétt markmið er þvílægsta staðfesta hreinleika sem uppfyllir að fullu fyrirhugaða notkun og viðeigandi kröfur.
Þessi meginregla er sérstaklega mikilvæg fyrir súrefnisframleiðslu í stórum stíl.
Hreinleikastilling ætti að byggjast á afkastagetuferlum
Fagmaður súrefnisverksmiðja ætti að leggja fram frammistöðuferil eða rekstrarumslag sem sýnir tengslin milli:
Hreinleiki súrefnis
Súrefnisflæði
Fóðurþrýstingur
Umhverfisaðstæður
Vöruþrýstingur
Orkunotkun
Einfaldað dæmi er sýnt hér að neðan.
| Rekstrarhamur | Hreinleikamarkmið | Hlutfallsleg framleiðslugeta | Dæmigert markmið |
| Mikill bati | 90–93% | Hátt | Hámarksafköst |
| Jafnvægi | 93–95% | Meðalhár | Almennur rekstur |
| Hár hreinleiki | 95–97% | Miðlungs | Æðri kynslóð |
| Hámarks hreinleiki | 97–99%+ | Neðri | Sérhæfðar umsóknir |
Aftur eru þessi svið lýsandi. Raunveruleg PSA frammistaða fer eftir sérstöku aðsogsefni, skipahönnun, þjöppu, hringrás og rekstrarskilyrðum.
Í innkaupaskyni ætti birgir að leggja framtryggð afköst á skilgreindum rekstrarstað, frekar en að sýna aðeins hámarks hreinleikatölu.
Læknishylkjafylling krefst viðbótargæðaeftirlits
Læknisúrefni ætti ekki að meðhöndla eins og venjulegt iðnaðarsúrefni.
Viðeigandi regluverk verður að vera komið á áður en búnaður er stilltur.
WHO skilgreinir PSA læknisfræðilegt súrefni sem súrefni framleitt úr andrúmslofti á kynslóð af93% ± 3%, en einnig aðgreina þetta frá súrefni sem framleitt er með öðrum framleiðsluleiðum.
Við fyllingarferlið strokka ætti því að huga að:
Súrefnismyndun
Gas hreinlæti
Olíulaus þjöppun
Skoðun á strokka
Hreinsun á strokka
Rýming eða hreinsun strokka
Fyllingarþrýstingur
Lotuauðkenning
Gæðaprófun
Geymsluskilyrði
Rekjanleiki
Læknisfræðileg súrefnisskjöl WHO lýsir sérstaklega fyllingu strokka sem notkun á PSA súrefnisverksmiðjum eftir straumi og leggur áherslu á þörfina fyrir viðeigandi stillta örvunarþjöppur og áfyllingarrampa.
Nákvæm gæðaforskrift verður að vera ákvörðuð af lögsögunni og fyrirhugaðri læknisfræðilegri notkun.
Hreinsun strokka er nauðsynleg fyrir endanleg gasgæði
Einn þáttur sem oft gleymist er gasið sem er þegar inni í hylkinu.
Segjum sem svo að hylki innihaldi köfnunarefnisleifar eða annað gas áður en það er fyllt.
Jafnvel þótt PSA kerfið framleiði súrefni á réttum hreinleika, getur lokasamsetning hólksins orðið fyrir áhrifum af gasleifum.
Þess vegna getur undirbúningur strokka falið í sér:
Skoðun
Þrýstingur
Fjarlæging afgangsgass
Tómarúmsloft þar sem þörf er á
Hreinsun
Fylling
Þrýstijöfnun
Endanleg gæðasönnun
Bensínstöðin er því ekki hægt að meta óháð hylkjaundirbúningi.
Hágæða súrefnisgjafi sem tengdur er illa undirbúnum hylkjum gæti samt framleitt ósamkvæmt lokagas.
Hlutverk strokkafyllingargreina
Áfyllingargreinin dreifir háþrýstisúrefni úr örvunarþjöppunni í marga strokka.
Dæmigerð fjölbreytni inniheldur:
Aðalhaus
Útibúlínur
Einangrunarventlar
Sveigjanlegir pigtails
Athugaðu lokar þar sem þörf krefur
Þrýstimælar
Öryggisbúnaður
Tengingar fyrir strokka
Greinið ætti að vera hannað í kringum nauðsynlega strokka gerð og rekstrarþrýsting.
Fjöldi strokka sem fylltir eru samtímis hefur áhrif á:
Flæðisdreifing
Þrýstingsjöfnun
Áfyllingartími
Hleðsla þjöppu
Hitastig hækkun
Lotustjórnun
Of stórt dreifikerfi fyrir örvunarþjöppuna getur leitt til óhagkvæmrar fyllingar.
Of lítið margbreytileiki getur skapað óþarfa flöskuhálsa.
Hvernig á að velja PSA kerfi til að fylla á strokka
Þegar súrefnisframleiðandi verksmiðja er metin til að fylla hólka, ættu kaupendur að biðja um meira en grunn hreinleikaforskrift.
Fagleg tæknileg fyrirspurn ætti að innihalda eftirfarandi.
Súrefnislýsing
Nauðsynleg O₂ kynslóð
Leyfilegt umburðarlyndi
Áskilinn hreinleikastöðugleiki
Framleiðslukrafa
Nm³/klst súrefnisframleiðsla
Cylindrar/dag
Hámarksfyllingareftirspurn
Áskilinn opnunartími
Cylinder forskrift
Vatnsgeta strokka
Vinnuþrýstingur
Lokafyllingarþrýstingur
Fjöldi strokka í hverri lotu
Umhverfisaðstæður
Umhverfishiti
Hlutfallslegur raki
Hæð
Kæliskilyrði
Uppsetning búnaðar
Loftþjöppu
Loftþurrkari
Síunarkerfi
PSA aðsogari
Súrefnisbiðminni tankur
Súrefnisgreiningartæki
Booster þjöppu
Áfyllingarrampur
Stýrikerfi
Í innkaupaleiðbeiningum WHO er einnig lögð áhersla á mikilvægi þess að skilgreina staðsetningarupplýsingar eins og hæð, hitastig, raka, núverandi súrefnisinnviði og nauðsynlega uppsetningu verksmiðjunnar við verklýsingu.
Hönnun fyrir bensínstöð fyrir lækningahylki
Íhuga aðstöðu sem þarf að framleiða PSA súrefni til dreifingar á hylki til heilsugæslustöðva.
Verkfræðivinnuflæðið væri:
Krafa
Læknisfræðileg umsókn
Skilgreind læknisfræðileg súrefnisforskrift
Margir strokkar í hverri áfyllingarlotu
Stöðug dagleg framleiðsla
Kynslóð
Umhverfisloft fer inn í þjöppuna og loftmeðferðarkerfið.
Aðskilnaður
PSA skipin skilja köfnunarefni frá súrefnisríku afurðargasi.
Gæðaeftirlit
Súrefnisgreiningartæki fylgist stöðugt með framleiðslu vöru.
Biðmögnun
Súrefnisbiðminnisgeymirinn kemur stöðugleika á straumsframboð.
Þjöppun
Olíulaus örvunarþjöppu eykur súrefnisþrýsting upp í áfyllingarþrýsting kútsins.
Fylling
Fjölgrein dreifir súrefni í marga strokka.
Staðfesting
Áfylltum strokkum er stjórnað í samræmi við gildandi gæða- og rekjanleikakröfur.
Mikilvægi punkturinn er sáhreinleikaaðlögun á sér stað fyrst og fremst í súrefnismyndunarferlinu, en þrýstingsstilling á sér stað aðallega innan þjöppunar- og fyllingarkerfisins.
Þessum aðgerðum ætti ekki að rugla saman.
Algeng mistök við að stilla hreinleika súrefnis
Mistök 1: Að elta hæsta hreinleika
Hámarks hreinleiki er ekki alltaf besti framleiðslustaðurinn.
Það getur dregið úr endurheimt súrefnis og aukið orkunotkun.
Mistök 2: Að stilla færibreytur hringrásar án þess að athuga fóðurloft
Ef raka- eða olíumengun skemmir sameindasigtið getur breytt hringrásartími aðeins dulið undirliggjandi vandamálið.
Mistök 3: Hunsa súrefnisflæði
Yfirlýsing eins og „verksmiðjan framleiðir 95% súrefni“ er ófullnægjandi.
Kaupandi ætti einnig að vita:
Við hvaða flæði?
Mistök 4: Meðhöndla greiningarlestur sem algjöra
Kvörðun greiningartækis og aðstæður sýnalínu geta haft áhrif á aflestur.
Staðfesta verður tækjabúnað áður en ferlinu er breytt.
Mistök 5: Notaðu sama hreinleikamarkmið fyrir hvert forrit
Læknis-, iðnaðar-, fiskeldis-, óson-, bruna- og efnafræðileg notkun hafa mismunandi kröfur um gasgæði.
Mistök 6: Hunsa afgangsgas í strokka
Endanleg samsetning strokksins fer eftir undirbúningi strokksins sem og PSA framleiðsla.
Hagnýtt vinnuflæði fyrir hreinleika-aðlögun
Stýrð aðferð getur fylgt þessari röð:
Stig 1 - Skilgreindu markmiðið
Ákvarða þarf súrefnismyndun og viðeigandi staðal.
Stig 2 - Staðfestu nákvæmni greiningartækis
Staðfestu kvörðun og sýnisskilyrði.
Stig 3 - Athugaðu straumloft
Skoðaðu þrýsting, hitastig, raka, síur og afköst þurrkara.
Stig 4 - Athugaðu rekstrarskilyrði PSA
Umsögn:
Aðsogsþrýstingur
Afsogsþrýstingur
Hringrásartími
Jöfnun
Hreinsun
Tímasetning ventla
Stig 5 - Athugaðu vöruflæði
Staðfestu að súrefnisþörf hafi ekki farið yfir hámarks rekstrarpunkt kerfisins.
Stig 6 - Fínstilltu hreinleika og endurheimt
Stilltu færibreytur innan fullgilts bils framleiðanda.
Stig 7 - Staðfestu stöðugleika
Fylgstu með súrefnismyndun yfir nægilega langan notkunartíma.
Stig 8 - Staðfestu árangur fyllingar
Athugaðu virkni örvunarþjöppunnar, þrýstingi greinibúnaðarins og fyllingarhraða strokksins.
Stig 9 - Staðfestu endanleg vörugæði
Prófaðu fylltu strokkana í samræmi við viðeigandi gæðaeftirlitsaðferð.
Þessi aðferð er miklu áreiðanlegri en að breyta einni stýribreytu þar til greiningartækið sýnir æskilega tölu.
Hreinleikastilling og sjálfvirkni
Nútíma PSA súrefnisverksmiðjur nota í auknum mæli PLC-undirstaða stjórnkerfi til að stjórna aðskilnaðarlotunni.
Dæmigert sjálfvirkt kerfi getur fylgst með:
Súrefnismyndun
Vöruþrýstingur
Fóðurþrýstingur
Staða þjöppu
Lokastaða
Tímasetning hjóla
Þrýstingur í stuðaratanki
Viðvörunarskilyrði
Opnunartími
Hægt er að samþætta súrefnisgreiningartæki inn í stjórnkerfi til að gefa viðvörun þegar framleiðsla fellur utan stillt rekstrarsviðs.
Til dæmis:
O₂ myndun undir marki → viðvörun
O₂ myndun stöðug → eðlilegur gangur
O₂ kynslóð yfir markmiði → valfrjáls fínstillingarstilling
Hins vegar ætti sjálfvirk aðlögun að vera innan viðurkennds rekstrarumslags.
Stýrikerfi ætti ekki stöðugt að breyta PSA breytum án verkfræðilegra takmarkana vegna þess að stjórnlaus hagræðing getur haft neikvæð áhrif á endingu aðsogsefnis, afköst ventils, endurheimt súrefnis og stöðugleika búnaðar.
Hvernig á að koma jafnvægi á hreinleika, getu og orkunotkun
Fyrir B2B súrefnisverkefni ætti alltaf að meta þrjár breytur saman:
1. Hreinleiki
Uppfyllir gasið nauðsynlegar súrefnisforskriftir?
2. Getu
Getur álverið framleitt nóg súrefni til að fylla nauðsynlegan fjölda strokka?
3. Orkunýting
Getur það gert það við viðunandi raforkunotkun á hvern Nm³ af súrefni?
Kjörinn rekstrarpunktur er því ekki:
Hámarks hreinleiki
en:
Áskilinn hreinleiki + nauðsynleg afkastageta + viðunandi rekstrarkostnaður.
Þetta er sérstaklega mikilvægt þegar súrefniskútar eru fylltir í atvinnuskyni.
Ef raforkukostnaður er stór hluti framleiðslukostnaðar getur rekstur PSA verksmiðjunnar nokkrum prósentum yfir tilskildum forskriftum haft bein áhrif á framleiðsluhagkvæmni strokka.
Hvernig búnaðarbirgðir ættu að tilgreina áfyllingarkerfi fyrir súrefnishylki
Tæknilega gagnleg tilvitnun ætti að innihalda nákvæma frammistöðutöflu.
| Parameter | Forskrift sem mælt er með |
| Framleiðslugeta súrefnis | ___ Nm³/klst |
| Súrefnismyndun | ___ % O₂ |
| Hreinleikaþol | ___ |
| Vöruþrýstingur frá PSA | ___ bar |
| Lokaþrýstingur í strokknum | ___ bar |
| Gerð súrefnisörvunar | Olíulaust |
| Booster getu | ___ Nm³/klst |
| Stærð strokka | ___ L vatnsgeta |
| Fjöldi strokka/fyllingarlotu | ___ |
| Áfyllingargrein | ___ útsölustaðir |
| Súrefnisgreiningartæki | Á netinu |
| Loftþurrkari | Innifalið |
| Loftsíun | Innifalið |
| Stuðlargeymir | ___ m³ |
| Stýrikerfi | PLC + HMI |
| Umhverfishönnunarhitastig | ___ gráðu |
| Raki í umhverfinu | ___ % RH |
| Hæðarleiðrétting | Áskilið þar sem við á |
Þessi tegund af forskrift gerir kaupandanum kleift að bera saman heill súrefnisframleiðslukerfi frekar en að bera saman einangruð búnaðarheiti.
Lokaverkfræðiregla
Að stilla súrefnishreinleika fyrir fyllingu strokka er í grundvallaratriðum ahagræðingarvandamál, ekki einföld stillingarstilling.
Súrefnismyndunarkerfið verður að halda jafnvægi:
aðsogsárangur
með
endurheimt súrefnis
og
framleiðslugetu
en viðhalda nauðsynlegum gasgæðum.
Fyrir strokka áfyllingarstöð er allt ferlið:
Loftmeðferð → PSA aðskilnaður → Súrefnisgreining → Buffergeymsla → Háþrýstiþjöppun → strokkagrein → strokkaundirbúningur → áfylling → gæðastaðfesting
Hvert stig getur haft áhrif á lokaniðurstöðuna.
Því ætti að ákvarða rétt hreinleikamarkmið frá lokum umsóknar fyrst. Þegar forskriftin hefur verið þekkt er hægt að velja PSA vinnslustað til að veita nauðsynlega súrefnismyndun við nauðsynlegan flæðishraða. Örvunarþjöppuna og áfyllingargreinin ættu þá að vera í stærð í kringum strokkafjöldann og áfyllingarþrýstinginn.
Sérstaklega fyrir læknisfræðilega notkun verða viðeigandi reglugerðar- og lyfjaskrárkröfur að ganga framar almennum búnaðarforskriftum. WHO skilgreinir PSA læknisfræðilegt súrefni við 93% ± 3% O₂, á meðan aðrar framleiðsluleiðir súrefnis og lyfjaskrárskilgreiningar geta tilgreint mismunandi kynslóðir.
Mikilvægasta innkaupaspurningin er því ekki:
"Hver er mesti súrefnishreinleiki plantan þín getur framleitt?"
Betri spurning er:
„Með nauðsynlegum súrefnishreinleika okkar, hvaða tryggða flæðihraða, áfyllingargetu, þrýsting, orkunotkun og gæðaeftirlit getur allt kerfið skilað?
Sú spurning neyðir súrefnisgjafann, örvunarþjöppuna, áfyllingargreinina, strokka undirbúningskerfið og gæðaeftirlitsbúnaðinn til að vera metinn sem eitt samþætt framleiðslukerfi.
Fyrir áfyllingaraðgerðir fyrir strokka í atvinnuskyni er þessi samþætta nálgun það sem ákvarðar hvort verksmiðjan geti stöðugt framleitt súrefni sem er í samræmi, fyllt hólka á skilvirkan hátt, stjórnað rekstrarkostnaði og viðhaldið stöðugri framleiðslu til lengri tíma litið.